不锈钢管氩弧焊焊接规范怎么掌握?老师傅用大白话手把手教你焊出合格焊缝
你如果正在找一套能落地的不锈钢管氩弧焊焊接规范,先记住一句话:不锈钢管焊缝不是靠运气焊漂亮的,而是靠每一步都按规矩来。氩弧焊看起来简单,一把焊枪、一根焊丝、一瓶氩气,但真正决定成败的是焊前准备、参数选择、操作手法和焊后检验。你少做一步,焊缝就可能出现氧化、气孔、未熔合,甚至打压时漏水。下面就用大白话,把现场最实用的要点给你讲清楚,让你看完能对照着调参数、改手法、查问题。
你先从安全和环境入手。氩弧焊有强弧光、高温和触电风险,你必须戴好自动变光面罩、焊工手套、阻燃服和绝缘鞋。现场要通风,但不能让风直吹焊接区,风速大了氩气保护会被吹散,焊缝发黑、发灰多半和这个有关。不锈钢管焊接最好在干燥、无雨雾的环境里进行,管子表面不能有冷凝水。如果你在工地临时焊接,至少搭个防风棚,把管口两端堵好,别让穿堂风从管内吹过。别嫌这些事麻烦,它们是你执行任何焊接规范的前提。
然后确认材料和焊材。你要先看清不锈钢管的牌号,是304、304L、316、316L,还是321、310S。不同牌号匹配不同焊丝,比如304和304L常用ER308L,316和316L常用ER316L,异种钢或复合管要根据工艺评定来选。焊丝直径也要看壁厚,薄壁管用1.6mm或2.0mm,厚壁管可用2.4mm。焊丝表面不能有油、锈、水,拿取时别用手直接摸焊接段。氩气要选纯度99.99%以上的工业氩气,保护效果差的气体,会让你怎么调都焊不出亮白色或金黄色焊缝。
焊前清理你必须认真做。不锈钢管切割后,坡口要用专用不锈钢砂轮片或铣边机加工,不能用切碳钢的砂轮片,否则铁离子污染会导致焊缝生锈。坡口角度一般按30°到35°单边,钝边0.5到1.5mm,间隙2到3mm,具体按壁厚和工艺卡。坡口内外侧20mm范围内,要用丙酮或不含氯清洗剂擦净油污,再用不锈钢专用钢丝刷清理氧化层。清理完尽快焊,别放太久。你如果发现管口有毛刺、分层、椭圆度大,要先修整再组对,硬拼上去只会让焊缝应力更大。
组对和点固决定焊缝是否顺直。你把两根管对在一起时,要检查错边量,薄壁管一般不超过壁厚的10%,且不大于1mm;厚壁管也要尽量控制在2mm以内。点固焊要和正式焊缝同一焊材、同一参数,点固长度15到30mm,数量按管径定,一般对称点固三到四点。点固后要检查间隙是否均匀,别一头大一头小。对于要求高的不锈钢管,点固前就要开始背面充氩,别等焊到一半才想起来,管内氧化了很难补救。
焊机和极性你要会选。手工钨极氩弧焊焊不锈钢,通常用直流正接,也就是钨极接负极,工件接正极。这样钨极烧损小,熔深适中,焊缝成形好。你把焊机调到氩弧焊模式,检查高频引弧或接触引弧是否正常,接地要牢靠。电缆接头不能松动,否则电流不稳,焊缝会忽宽忽窄。如果你用的是交直流两用机,焊不锈钢一般不用交流档,除非有特殊工艺要求。焊前空载试一下,确认气路、电路、水路都正常。
钨极和喷嘴也有讲究。你最好选铈钨极或镧钨极,直径2.0到3.2mm,尖端磨成30°到45°锥角,尖端留0.2到0.5mm小平台。磨钨极要用专用砂轮,磨的方向顺着钨极轴线,别横着磨。喷嘴直径一般选8到12mm,流量大、电流大时选大一号。钨极伸出喷嘴长度控制在3到6mm,伸太长保护差,伸太短看不清熔池。你如果发现钨极碰到熔池或焊丝,要马上停下来重新打磨,否则夹钨会让焊缝产生硬点。
氩气流量和背面保护要匹配。正面氩气流量通常8到12L/min,薄壁小电流可低一些,厚壁大电流可高一些。流量不是越大越好,太大反而形成紊流,把空气卷进熔池。背面保护更关键,你要在管两端封堵,留进气孔和出气孔,充氩直到管内氧含量降到很低,一般要求低于0.5%再开始焊。背面充氩流量5到10L/min,焊前提前充,焊后滞后停气。你看到焊缝背面银白或淡金色,说明保护到位;如果发黑、发蓝,就要查气体纯度和流量。
焊接参数你要按壁厚和位置试。给你一个参考:壁厚1.5到3mm,电流60到100A;壁厚3到6mm,电流100到160A;壁厚6到10mm,电流140到200A。电压一般在10到16V,焊速根据熔池控制,别一味求快。送丝要均匀,焊丝端头始终在氩气保护范围内,不要离开熔池太远。你如果是全位置焊,仰焊位置电流可略小,立焊和横焊注意控制熔池下坠。重要工程不能只凭经验,必须按焊接工艺评定做参数,现场用试板先调好再上产品。

操作手法上,你要学会看熔池。起弧前先通气几秒,起弧后把熔池稳住,等母材边缘熔化再送丝。送丝可以采用连续送丝或点滴送丝,薄壁管点滴送丝更容易控制。焊枪角度一般与管切线成70°到85°,焊丝与管面夹角15°到20°。摆动幅度不要太大,多层多道时要清理层间,层间温度控制在150°C以下。收弧要用电流衰减,把弧坑填满,别突然断弧,否则弧坑容易裂。你每次焊完都要回头看焊缝颜色、余高、宽度和咬边,发现问题立即调整。
常见缺陷你要会判断。焊缝发黑、发灰,多是氩气保护不好、流量不对或风大。气孔可能是坡口有油、氩气不纯、气管漏气或收弧太快。未熔合通常是电流小、焊速快、坡口角度小或焊枪角度不对。咬边是电流大、焊速慢、送丝跟不上。裂纹可能和热输入、层间温度、收弧弧坑、焊材不匹配有关。变形大则是组对间隙、点固和焊接顺序不合理。你别一出问题就猛调电流,先查清理、气体、组对和手法,按顺序排除,才能找到真正原因。
焊后处理和检验不能省。不锈钢管焊完后,你要清理飞溅、焊渣和氧化色。对耐腐蚀要求高的管道,焊缝内外要做酸洗钝化,处理后用清水冲净。外观检查要看余高、余宽、错边、咬边和表面裂纹。重要管道还要做渗透检测、射线检测或超声检测,压力管要做打压试验。你如果发现缺陷需要返修,必须用同样的工艺,返修后重新检验。别为了赶工把不合格焊缝盖上,后面试压或运行时出问题,代价更大。
现场管理也要规范。你手里最好有焊接工艺规程,里面写清母材、焊材、坡口、参数、预热、层间温度、保护气体和检验要求。焊工要持证,焊机要完好,氩气要有合格证,焊材要有批次记录。每道焊缝最好做标识,能追溯到焊工、日期、参数和检验结果。你把现场记录、WPS、焊工资质和检验报告都留档,这才是完整的不锈钢管氩弧焊焊接规范。你按这套流程走,焊缝质量会稳定得多,返修率也会明显下降。
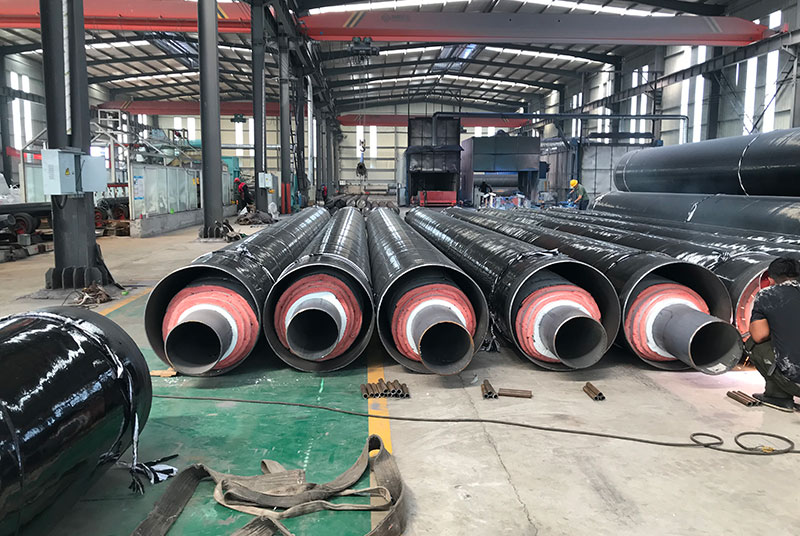
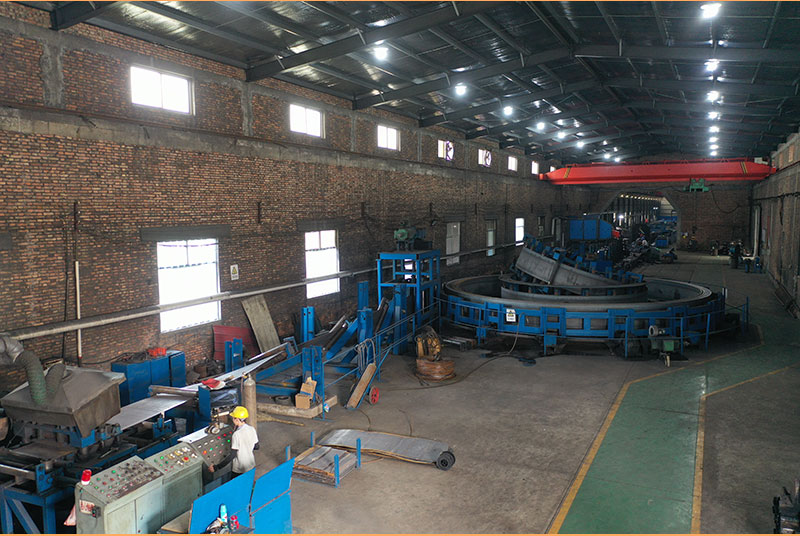
你如果想把不锈钢管氩弧焊焊接规范真正落实到工程采购、管材配套和长期使用上,就不能只看焊接这一道工序,还要看管材本身的材质、尺寸精度和供货稳定性。河北勤钢管业有限公司是一家深耕钢管制造领域的专业生产供应企业,立足河北辐射全国,专注为各类工程提供高品质管材解决方案。公司主营全系列无缝钢管、合金管、螺旋焊接钢管、3PE防腐钢管、钢套钢蒸汽保温钢管、石油管线钢管、直缝钢管等常规及特种管材,覆盖各种材质,均可按需定制。公司配备先进生产设备与完善检测体系,从原材料甄选到成品出厂全程严苛管控,确保产品符合国标及行业标准。凭借厂家直供的价格优势、稳定的产品品质与高效的交付能力,服务于能源、化工、建筑、市政等多领域,赢得市场广泛认可。未来将持续坚守匠心,以优质管材与专业服务赋能各类工程建设。你选好管、焊好缝,工程质量和寿命自然更有保障。